


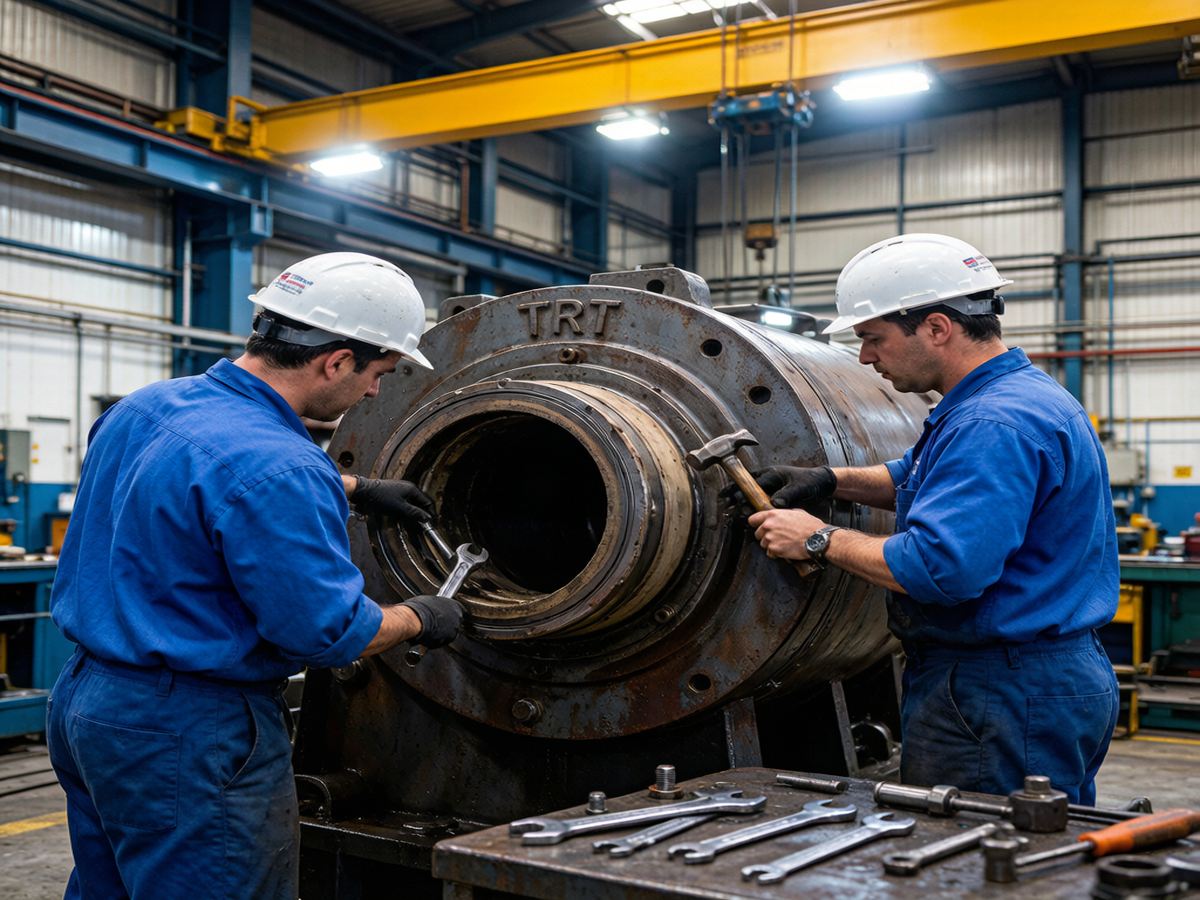
密封漏了,是修还是换?现场最常见的两种极端:一种是只要漏就换件,一年换三四次,钱全花在备件上,问题却没解决;另一种是能拖就拖,等到密封座磨出沟槽、轴套拉伤,这时候单换密封已经不管用,得连轴套甚至转子一起处理。真正的判断依据不是"漏不漏",而是密封面状态和失效机理——有些情况调一下密封气压力就恢复了,有些情况必须换。本文讲的是怎么判断更换时机、换一次要多久、以及工期怎么排。
一、先分清:该调、该修、还是该换
泄漏量上升只是现象,背后至少有四类不同的处置路径。判断错了,要么白换一批备件,要么拖成大修。
| 处置方式 | 适用情形 | 判断依据 | 停机需求 |
|---|---|---|---|
| 只调参数 | 密封面完好,差压或密封气压力偏离 | 泄漏量小幅上升,与负荷或煤气压力同步波动 | 不停机,1 天内 |
| 局部清理 | 结垢或软质附着,密封面无实质损伤 | 拆检见附着层可刮除,基体尺寸未变 | 短停,1–2 天 |
| 整体换件 | 密封面磨损超线、柔性板断裂、腐蚀穿孔 | 见第二节判定表 | 计划检修窗口 |
| 连带处理 | 轴套、密封座已损伤 | 配合面有沟槽、偏磨、尺寸超差 | 视损伤程度追加数天 |
泄漏增大、磨损与温升的在线判定方法见透平机密封故障怎么排查;密封气压力与差压的整定逻辑见TRT密封气系统怎么调。这两项排除掉之后仍然泄漏,才进入换件评估。
二、五类必须更换的硬判定
拆检时要量数据,不能只看"磨损了"。以下阈值是现场常用参考,具体以原厂图纸和技术协议为准。
| 检查项 | 更换判据(参考) | 测量方式 | 备注 |
|---|---|---|---|
| 碳环/石墨环径向磨损 | 超过设计间隙上限的 1.5 倍,或单侧偏磨 >0.5 mm | 内外径千分尺、塞尺 | 偏磨往往指向轴系不同心 |
| 指式密封柔性板 | 出现裂纹、断裂、板尖翘曲 >0.2 mm | 拆下后平板上透光检查 | 单片损坏通常建议整组更换 |
| 弹簧/波形补偿元件 | 弹力衰减超 20%,或有可见裂纹 | 弹簧测力计、磁粉探伤 | 高温工况下衰减更快 |
| 密封面腐蚀 | 点蚀最深 >0.3 mm,或均匀减薄 >0.5 mm | 深度尺实测最深深坑 | 腐蚀机理见TRT密封腐蚀怎么办 |
| 配合部位损伤 | 轴套沟槽深 >0.3 mm、密封座偏磨 | 表面粗糙度仪、跳动测量 | 需同步处理轴套,否则新件很快失效 |
一条经验:更换决策里最容易被忽略的是配合部位。密封件换了新的,但轴套已经拉伤、跳动超差,新密封的寿命往往只有正常情况的三到五成。密封件的分类与材料边界见透平机密封件有哪些。
三、更换周期为什么没有统一数字
经常有人问"指式密封能用几年"。这个问题没有标准答案,因为寿命主要由工况决定,而不是由产品本身决定。以下区间是行业常见水平,用来做备件计划参考,不是承诺值。
| 密封型式 | 常见更换周期 | 主要制约因素 | 波动范围 |
|---|---|---|---|
| 碳环密封 | 6–24 个月 | 含尘量、煤气温度、启停频次 | 湿法除尘机组偏短,干法偏长 |
| 迷宫密封 | 一个大修期(3–5 年) | 间隙保持能力、结垢 | 结垢严重时需中间清理 |
| 指式密封 | 3–5 年/一个大修期 | 柔性板疲劳、材料耐蚀性 | 工况恶劣时缩短至 2 年左右 |
| 干气密封 | 视端面与气源品质 | 密封气洁净度、干气带液 | 气源处理不当会急剧缩短 |
寿命预测的方法论见指式密封寿命预测。影响最大的三个变量依次是:煤气含尘量、启停次数、轴系振动水平。同一型号密封装在不同机组上,寿命差两三倍是常态。
四、拆装流程与关键控制点
更换作业的工序本身不复杂,出问题大多出在细节确认上。按以下顺序走:
- 停机置换与气体检测:煤气必须置换合格,CO 浓度与氧含量检测通过后方可开缸。这一步不能省,TRT 介质是高炉煤气,属于有毒可燃气体。
- 拆解前测量:记录原始间隙、密封气压力、泄漏量基线,装回去以后才有对比依据。
- 拆旧件并保留样本:旧件别直接报废,拍照留档,失效形貌是判断根因的第一手资料。
- 检查配合部位:轴套表面粗糙度、跳动、密封座状态。发现沟槽先处理,不要带伤装新件。
- 清理密封腔:结垢、锈层、旧密封残留全部清除,密封气通道确认通畅。
- 预装检查:新件到货先核对型号、尺寸、柔性板完整性,有条件做一次试装。
- 正式装配:按力矩要求紧固,注意方向性和防错结构。
- 间隙复测:装配后必须复测实际间隙,与图纸比对。
装配过程的细节控制见指式密封的安装流程:8 个细节,跳动、粗糙度与过盈量的具体数值控制见指式密封安装与轴套配合。
五、停机工期怎么排
换一次密封要停多久,取决于是否需要连带处理轴套,以及能否并行作业。参考排布如下:
| 工序 | 参考工时 | 可否并行 | 说明 |
|---|---|---|---|
| 停机、置换、气体检测 | 4–8 h | 不可并行 | 安全前置,检测合格才能开工 |
| 开缸与拆解 | 6–10 h | 部分并行 | 取决于机型与吊装条件 |
| 测绘与配合部位检查 | 4–6 h | 可并行 | 同步确定轴套是否需要处理 |
| 轴套修复或更换 | 8–24 h | 视工艺 | 最大的工期变量 |
| 新密封装配与间隙调整 | 8–12 h | 不可并行 | 精细作业,不宜赶工 |
| 封闭、气密试验、复产 | 6–12 h | 部分并行 | 含联锁试验 |
合计通常在 3–7 天停机窗口内完成,与TRT密封改造施工组织与验收中的安排一致。如果轴套需要返厂处理,工期会明显拉长,这也是为什么建议在检修前先做一次状态评估——提前备好轴套,能把不确定工期压下来。
六、换完怎么验收
装配完成不等于合格。复产后应连续记录泄漏量、密封气耗量、轴承回油温度和轴振数据,与前次基线对比。验收判定的具体逻辑见透平机密封泄漏量检测与验收标准,复产前的系统检查项见机组检修后复产清单。
如果换完短期内泄漏又回到原来的水平,说明根因不在密封件本身,需要回到工况侧重新排查——煤气品质、轴系状态、密封气品质这三项是高频原因。
七、更换与改造的选择
这里有个现实问题:如果一台机组两三年就要换一次密封,反复更换的总成本可能已经超过一次改造。判断边界大致是——当更换周期短于 18 个月、或每次更换都需要连带处理轴套时,就该评估改造成指式密封这类长效方案了。成本怎么算、回收期怎么测,见TRT密封改造成本怎么算。