


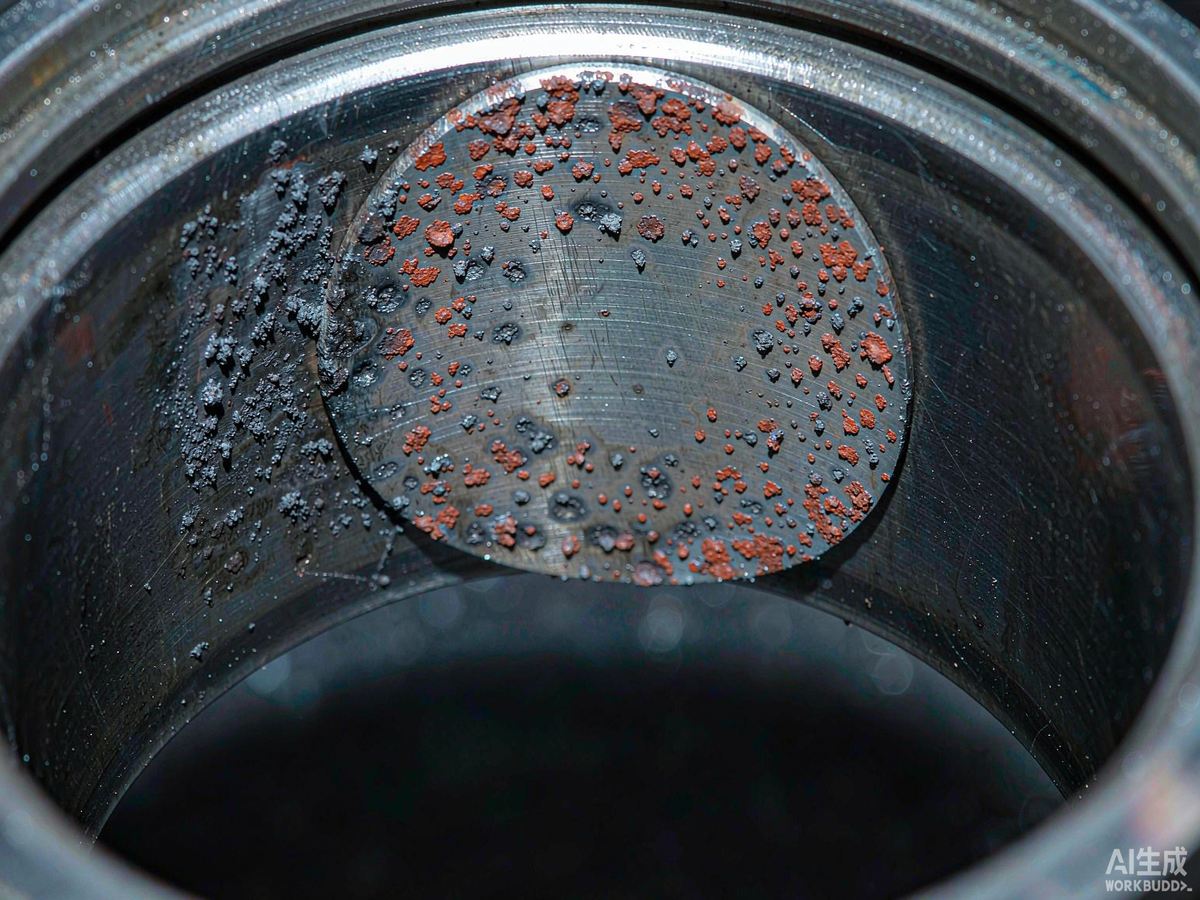
拆检时发现密封面发暗、有麻点,第一反应往往是"磨坏了",换了新件没多久又出同样的问题。这种反复失效,很多时候根源不是磨损,而是腐蚀——介质里的硫化氢、氯离子和酸性冷凝水在缓慢侵蚀密封面和金属基体,外观上跟磨损相似,成因和处置却完全不同。本文把 TRT 工况下的腐蚀机理、形貌判定、材料边界和运行侧控制拆开讲清楚。
一、先分清:腐蚀、结垢、磨损不是一回事
这三种失效在现场经常被混为一谈,但处置路径差别很大,判断错了等于白换一批备件。
| 失效类型 | 本质 | 典型外观 | 处置方向 |
|---|---|---|---|
| 磨损 | 机械作用,接触摩擦或颗粒冲刷 | 光滑的磨痕、沟槽、尺寸减薄 | 控制间隙、粗糙度、含尘量 |
| 结垢 | 物理沉积,盐类结晶或粉尘附着 | 表面有硬质附着层,可刮除 | 控制煤气品质、定期清理 |
| 腐蚀 | 化学或电化学反应,基体被消耗 | 麻点、锈斑、变色、局部溃烂 | 换材料、控制介质、隔绝冷凝水 |
结垢的成因拆解与清理方案见TRT轴端密封结垢怎么办;泄漏增大、磨损与温升的在线判定逻辑见透平机密封故障怎么排查。实际工况中三者常常叠加——结垢层下容易产生缝隙腐蚀,磨损又会撕掉钝化膜加速腐蚀,判断时要看谁是主因。
二、TRT 煤气里到底有哪些腐蚀介质
高炉煤气不是单一成分,TRT 轴端密封接触的是一套复杂混合物。按腐蚀性排序,主要有四类:
- 硫化氢(H₂S):高炉煤气中普遍存在,含量随喷煤比和矿石硫负荷波动。干燥状态下对碳钢腐蚀有限,一旦遇水生成酸性溶液,腐蚀速度会成倍上升,对铜基材料尤其致命。
- 氯离子(Cl⁻):来源包括矿石、冷却水携带和除尘系统的喷淋水。氯离子是诱发不锈钢点蚀和应力腐蚀开裂的主要因素,即使含量只有几十 ppm,在局部浓缩条件下也足以穿孔。
- 酸性冷凝水:煤气温度降到露点以下就会析水,溶解 H₂S、CO₂ 后 pH 可低至 3–4。停机后机壳温度下降、冷凝水积存在密封腔底部,是腐蚀最集中的位置。
- 氧气与水分:检修置换不彻底或密封气带氧,会显著加速氧化腐蚀。停机期间若密封腔未做保护,空气中的水分和氧气足以在数周内造成可见锈蚀。
煤气品质参数如何在选型阶段确认,可参考TRT密封工况适配与参数确认。需要提醒的是,同一座高炉不同时段的煤气成分波动可能很大,单次取样不足以代表全年工况,建议至少覆盖冬夏两季。
三、四种典型腐蚀形貌与判定
拆检时对形貌的准确描述,比"看起来坏了"有用得多。
| 形貌特征 | 判定 | 高发位置 | 主要诱因 |
|---|---|---|---|
| 密集麻点、局部深坑 | 点蚀 | 密封面、弹簧片 | 氯离子浓缩,钝化膜局部击穿 |
| 大面积均匀变薄、失光 | 均匀腐蚀 | 密封腔壁、机壳结合面 | 酸性冷凝水长期接触 |
| 缝隙内溃烂、边缘完好 | 缝隙腐蚀 | 密封圈槽、螺栓连接处 | 积液滞留,氧浓差电池 |
| 沿流向的沟槽伴变色 | 冲刷腐蚀 | 密封气入口、节流部位 | 含尘气流 + 腐蚀协同作用 |
点蚀的危险性常被低估——表面看起来只掉了几个点,实际深度可能已经穿透密封面硬化层。判断时建议用深度尺实测最深深坑,超过 0.3 mm 就应视为密封面失效。
四、密封材料的耐蚀边界
选材是最直接的应对手段,但没有哪种材料能通吃所有工况。以下按耐蚀角度横向对比(通用材料分类见透平机密封件有哪些):
| 材料 | 耐 H₂S | 耐 Cl⁻ | 适用边界 |
|---|---|---|---|
| 碳石墨 | 优良 | 优良 | 不耐冲击,脆性大,避免用于高振动部位 |
| 碳化硅 | 优良 | 优良 | 硬度高、耐冲刷,成本高,加工周期长 |
| 316L 不锈钢 | 中等 | 一般 | 含氯环境慎用,易点蚀 |
| 双相不锈钢 | 良好 | 良好 | 抗氯离子能力强于 316L,焊接工艺要求高 |
| 镍基合金 | 优良 | 优良 | 综合耐蚀最好,价格高,用于关键部位 |
柔性密封元件的选材逻辑与刚性件不同。以指式密封为例,柔性板需要在耐腐蚀与疲劳寿命之间取平衡,材料选择直接影响使用寿命,相关分析见什么是指式密封与指式密封寿命预测。表面涂层(如喷涂、化学镀)能在成本可控的前提下提升耐蚀性,但要注意涂层与基体的结合强度,一旦局部剥落反而会形成缝隙腐蚀的起点。
五、运行侧的三条控制线
材料选对了,运行控制跟不上同样会失效。建议设立三条硬指标:
- 煤气温度高于露点 10–20 ℃:这是防止冷凝水析出的根本手段。冬季和机组启停阶段最容易出现温度跌破露点的情况,需要在操作规程中明确限值。
- 密封腔低点排水:即便控制住温度,停机期间仍会积液。密封腔底部应设排放口并纳入日常巡检,机组长期停运时必须排净并做干燥保护。
- 密封气品质达标:氮气纯度、含水量和压力稳定性直接决定密封腔内的微环境。密封气的整定方法见TRT密封气系统怎么调;停机保护与复产前的检查项见机组检修后复产检查清单。
还有一条容易漏掉:检修置换后的吹扫是否彻底。残留的煤气和空气混合,在停机期间形成的腐蚀环境往往比运行时更恶劣。
六、改造选材的判定流程
现场可以按下面的顺序推进,避免凭经验拍板:
- 第一步,取全工况数据:至少一年的煤气成分、含水量、温度波动记录,重点是极值而不是平均值。
- 第二步,做失效取样分析:对旧件做形貌观察和腐蚀产物成分分析,确认主导致蚀因子是硫、氯还是冷凝水。
- 第三步,分区分级选材:密封腔高湿区用高等级材料,干燥区可以适度降配,不必全腔统一。
- 第四步,定验收标准:明确密封面粗糙度、硬度、材料成分报告的验收依据,写进技术协议。
- 第五步,设复检节点:投用后 3 个月、12 个月各检查一次密封面状态,验证选材判断是否正确。
改造方案的整体决策路径可参考碳环密封与指式密封对比选型;轴头部位的密封腔结构特点见TRT轴头密封漏气治理。
七、三个常见误区
- "不锈钢就耐腐蚀":304/316 在含氯环境中点蚀风险很高,TRT 工况下单纯提高不锈钢牌号往往解决不了问题,反而延误处置。
- "腐蚀是慢问题,可以拖":点蚀和应力腐蚀开裂都有突发性,密封面一旦穿孔,泄漏量会在很短时间内跳变。
- "换更硬的材料就行":硬度解决的是磨损,不是腐蚀。冲刷腐蚀需要硬度与耐蚀性同时满足,只提硬度常常会选错方向。
八、小结
TRT 轴端密封的腐蚀问题,本质是煤气品质、运行控制与材料选型三者的匹配问题。判断失效原因时先看形貌再定机理,选材时按分区分级而非一刀切,运行中守住温度、排水、密封气三条线,多数腐蚀失效是可以预防的。
如果现场正遇到密封件反复失效、拆检形貌判断不准的情况,可以把工况参数、旧件照片和失效周期发给我们,由工程师协助判断主导致蚀因子并给出选材建议。