


引言:现场说的"轴头密封",到底指哪儿
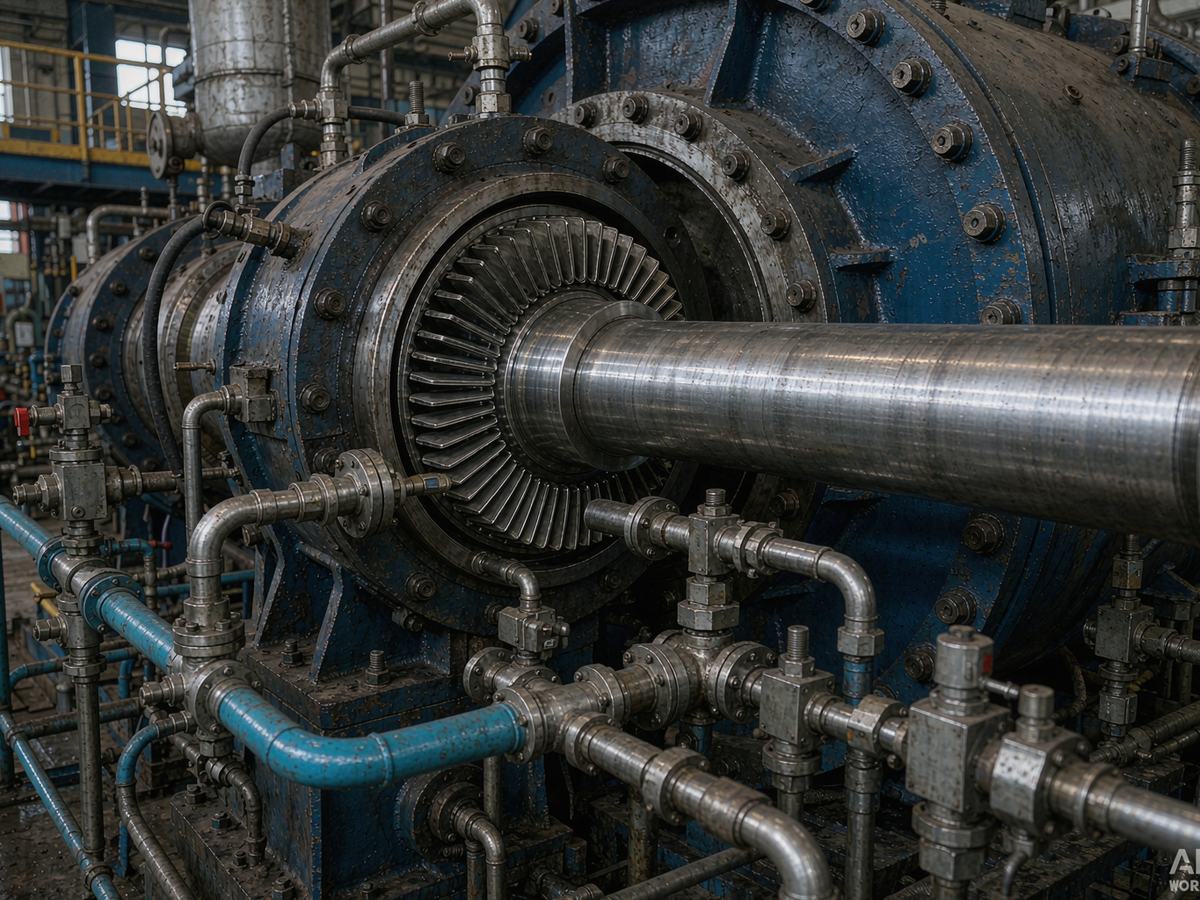
在钢铁企业的 TRT 现场,检修人员嘴里常说的"轴头密封",在图纸和技术文件里通常写作"轴端密封"或"轴封"。三者指向的是同一个部位——透平机转子轴穿出机壳的那一圈密封装置。之所以口语里叫"轴头",是因为它恰好位于轴伸出机壳的端头位置,是转子与静止机壳之间唯一需要动态密封的通道。
这个部位的特殊性在于:转子每分钟数千转地旋转,机壳静止,两者之间必须留出间隙,而 TRT 内部流动的是带压、有毒、含尘的高炉煤气。轴头密封的全部使命,就是在允许轴自由旋转的前提下,把煤气关在机壳里。一旦这道关失效,现场最先感受到的不是仪表读数,而是轴头处飘出的煤气味和检测仪的报警声。
本文从TRT轴头密封的结构位置讲起,梳理漏气的五类典型成因,给出可现场执行的判定步骤,并说明从碳环密封改造为指式密封时需要把握的技术要点。
一、TRT轴头密封的结构位置与工作逻辑
1. 密封腔里到底装了什么
打开 TRT 机壳两端的轴头密封腔,典型配置由三部分叠合而成:
- 密封本体:传统机组多为碳环密封(若干道石墨环分段拼成圆环,靠弹簧箍紧在轴上),改造机组则逐步替换为指式密封(一圈柔性金属薄片叠合,靠气流与弹力实现非接触或微间隙密封)。
- 轴套:与密封元件直接摩擦的转子表面段,材质与表面粗糙度决定了密封副的磨损速率。
- 密封气通路:向密封腔注入洁净气源(通常为氮气或经除尘净化的煤气)的通道,靠略高于机壳内的压力形成气塞,阻止煤气外泄。
三者是联动关系:密封本体负责节流,密封气负责封堵,轴套负责提供可靠的配合面。任何一环出问题,最终表现都是轴头漏气。
2. 密封气为什么是轴头密封的"第二道防线"
值得单独强调的是密封气。不少现场把漏气简单归因为"密封件坏了",但实测数据显示,相当比例的轴头漏气其实源于密封气压力不足或气源含尘。密封气的压力必须稳定高于机壳内侧煤气压力一个合理差值——差值过小,煤气顶穿气塞外泄;差值过大,则大量密封气涌入机壳,稀释煤气热值并增加耗量。这个差值窗口需要按机组实际工况标定,而不是照搬说明书。
二、TRT轴头密封漏气的五类典型成因
1. 碳环磨损导致间隙持续扩大
碳环密封属于接触式密封,石墨环与轴套之间存在实际摩擦。运行两三年后,石墨环内圈磨损,径向间隙从初始的零点几毫米扩大到数毫米,泄漏通道随之打开。这是 TRT 轴头漏气最常见、也最"合情合理"的原因——它本质上是设计寿命到期,而非故障。
2. 煤气含尘造成的磨粒磨损
高炉煤气经除尘后仍携带一定量粉尘。若除尘效果波动,粉尘随气流进入密封腔,在密封副之间形成磨粒,磨损速率会成倍上升。表现为:轴套表面出现明显划痕沟槽,密封件更换后短期内间隙再次扩大。判断依据很简单——看轴套表面是否有沿圆周方向的犁沟状损伤。
3. 结垢卡涩与弹簧失效
煤气中的水分、焦油与粉尘混合,在密封腔内结垢,会把碳环"粘"在环槽里失去浮动能力。此时即使石墨环本体磨损不严重,也无法跟随轴的径向跳动补偿间隙,漏气反而加剧。配套的箍紧弹簧在高温与腐蚀环境下同样会疲劳失效。
4. 密封气压力不足或中断
氮气管网压力波动、减压阀设定漂移、过滤器堵塞,都会让密封气差压掉到临界值以下。这类漏气的特点是突发性——前一天还正常,某次管网调整后轴头检测值立刻上升。排查时应当先查密封气,再拆密封本体。
5. 轴系振动与对中偏差
转子不平衡、轴承磨损、机组对中偏差,会让轴在旋转中产生超出密封设计补偿能力的径向跳动。密封件被迫在"追不上"的状态下工作,局部接触压力骤增,磨损与漏气同步恶化。这类问题单独换密封件解决不了,必须先处理轴系本身。
三、现场判定:轴头漏气的四级判别法
面对轴头漏气,建议按下面四级顺序推进,避免一上来就拆机:
| 级别 | 判别动作 | 判读要点 | 指向结论 |
|---|---|---|---|
| 一级 | 便携式检测仪测轴头泄漏浓度 | 记录数值与检测位置,连续测三天取趋势 | 确认漏气量级与是否持续恶化 |
| 二级 | 核对密封气压力、差压、气源洁净度 | 差压是否稳定在设定窗口,过滤器压差是否超限 | 排除气源侧原因 |
| 三级 | 测轴振、看轴心轨迹、查对中记录 | 振动值是否超标,是否存在周期性波动 | 判断是否为轴系问题连带 |
| 四级 | 停机抽芯,检查密封件与轴套 | 间隙实测值、磨损形貌、有无结垢卡涩 | 确定密封本体失效模式 |
这套顺序的价值在于成本递增:前三级都不需要停机,只有第四级才涉及停机抽芯。多数情况下,漏气的真实原因在前两级就能定位。
四、从碳环改指式:轴头密封改造的四项技术要点
当判定确属密封本体失效后,是否沿用碳环、还是改造为指式密封,是现场必须做的第二个决策。若选择后者,有四个要点需要在改造前确认清楚。
1. 间隙设计要匹配实际振动量级
指式密封的优势在于柔性薄片可以跟随轴的径向跳动,实现比碳环更小的稳态间隙。但这个"更小"不是越小越好——必须依据机组实测振动值来定。振动大的机组若间隙设得过小,薄片与轴套发生接触磨损,反而得不偿失。先测振动,再定间隙,这是改造设计的第一原则。
2. 材料要同时扛住温度与腐蚀
TRT 轴头密封腔的温度通常在 150-250℃ 区间,叠加煤气中的硫化物与水分腐蚀环境。密封薄片材料需要在这一区间保持弹性模量稳定,且具备足够耐腐蚀能力。选材时应当索要材料在该温区的高温疲劳数据,而不是只看常温性能指标。
3. 密封气通路要同步校核
改造为指式密封后,密封腔的流阻特性发生变化,原有密封气压力设定未必仍然合适。改造方案里必须包含密封气系统的重新校核:差压设定值、耗气量、过滤器精度,三者都要重新核算。这一步常被遗漏,却直接决定改造效果。
4. 轴套状态决定改造成败
若原碳环已对轴套造成深度划伤,直接换上指式密封效果会打折扣。现场需要根据轴套损伤程度决定:轻微划痕可抛光处理,深度沟槽则需补焊修复或更换轴套。轴套表面粗糙度这一项,应当在改造验收清单里单列。
五、改造后的验收与运维要点
| 验收项 | 判定方法 | 参考标准 |
|---|---|---|
| 轴头泄漏浓度 | 便携式检测仪多点检测 | 显著低于改造前,且连续运行稳定 |
| 密封气耗量 | 流量计读数 | 不高于设计值,避免过量稀释煤气 |
| 轴套表面状态 | 抽芯检查(首个检修周期) | 无新增划伤,粗糙度保持 |
| 轴振变化 | 振动在线监测 | 改造前后无劣化 |
| 检修周期 | 运行台账跟踪 | 较碳环密封延长,减少抽芯次数 |
运维层面,改造后建议建立轴头密封的专项台账:每月记录一次轴头检测值、密封气差压与耗量。三个数据放在一起看,比单独看泄漏值能更早发现问题——耗量突增往往先于泄漏值上升出现。
结语
TRT轴头密封是透平机上最不起眼、却最容易影响安全与环保考核的部件。它的失效通常不是突发的意外,而是磨损、含尘、结垢、气源、振动这五类因素中某一项长期积累的结果。处理它的正确顺序是:先判气源与轴系,再判密封本体;改造时则要把间隙、材料、密封气、轴套四项一起考虑,而不是只换一个密封件。
辽宁透平机密封技术有限公司长期从事 TRT、蒸汽轮机、燃气轮机等透平机组的轴端密封改造,提供从工况勘察、方案设计到现场安装与验收的一体化服务。如果您的机组正面临轴头漏气困扰,欢迎与我们联系获取针对性诊断建议。