


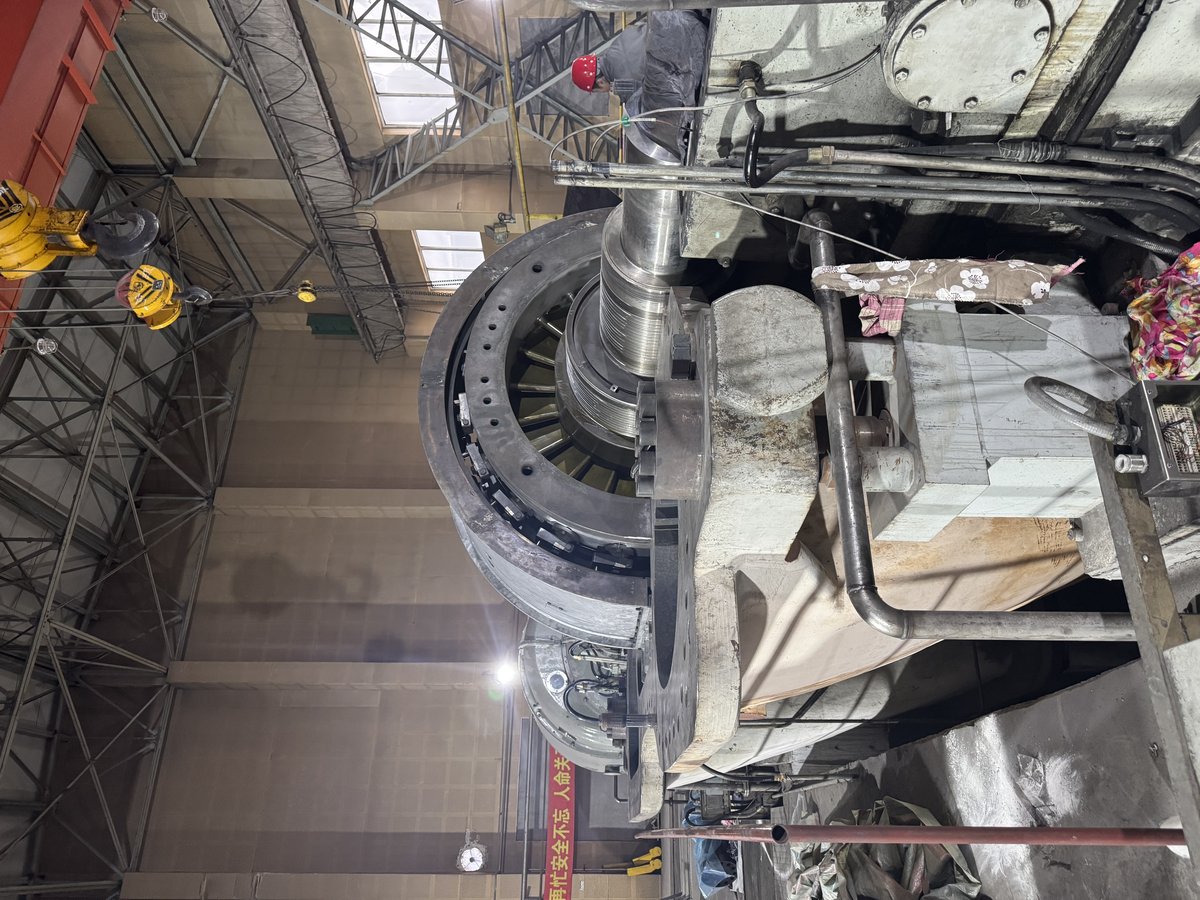
高炉定修窗口往往以小时计算,TRT 机组的轴端密封改造能不能在 3-7 天内安全完成,直接决定改造方案能不能落地。很多钢厂动力车间不是不相信指式密封的技术优势,而是担心停机时间不可控、施工组织没经验、验收标准不清楚。本文把我们在多个 TRT 现场做过的密封改造项目整理成一套可复用的施工组织与验收清单,供有改造计划的厂家参考。
一、停机前的三项前置准备:把不确定变成确定
真正占用高炉停机时间的只有现场施工那几天,但成败往往取决于停机前的工作是否做扎实。我们建议至少提前 4-6 周启动三项准备:
- 精确测绘:在机组运行期间完成密封腔、轴径、定位止口、螺栓分布的测量与拍照。需要记录的关键尺寸包括轴径直径、密封腔深度、轴向可用空间、分瓣面位置。很多第一次做改造的团队在这里吃亏——现场停机后再测绘,发现工具伸不进去,白白浪费半天。
- 方案评审与会签:改造方案要过三道关:设计院或厂方工程师确认不改动主机、施工单位明确拆装顺序、生产部门确认停机起止时间。我们一般会做一份《TRT 轴端密封改造施工网络图》,把每一天的工序、责任人、质量检查点标出来。
- 备件与工机具到场:指式密封组件按测绘数据定制加工,制造周期通常 15-20 个工作日;同时要准备扭矩扳手、内径千分尺、激光对中仪、专用吊具、清洗溶剂和耐高温密封胶。所有物资提前 3 天到场清点,避免停机当天才发现缺件。
关于改造前的选型决策,可以参考我们之前整理的《TRT轴端密封选型指南》,把工况参数和密封形式匹配清楚后再进入施工阶段。
二、标准停机施工流程:5 天怎么排
以一台典型 200-500kW 级高炉煤气 TRT 机组为例,指式密封改造的标准停机窗口一般按 5 天排期,也可以压缩到 3 天或放宽到 7 天。我们的常用排期如下:
- 第 1 天:拆旧与清理:拆除旧碳环密封组、密封气接管、氮气隔离腔,对密封腔内壁、轴径、定位面进行彻底清理。旧密封胶、积碳、铁锈必须清理到露出金属光泽,否则新指式密封组件装上去后贴合不良,运行后照样漏。
- 第 2 天:尺寸复测与预装:在常温状态下复测轴径、密封腔同心度、轴向窜动量。把指式密封组件按分瓣顺序预装一遍,确认无干涉、螺栓孔对中。这一步发现的问题在现场还能返工,等正式吊装后再发现就晚了。
- 第 3 天:正式安装与对中:按对角顺序安装分瓣式指片,逐步施加预紧力,同步用内径千分尺检查各瓣内径一致性。安装完成后做静态间隙测量,确认指片与轴径的间隙在图纸要求的公差带内。
- 第 4 天:管路恢复与密封气调试:恢复氮气隔离腔、密封气管路,校验差压调节阀、压力变送器、流量传感器。对密封气系统进行 1.5 倍工作压力的气密性试验,确保无渗漏。
- 第 5 天:开机试运行与基线记录:机组低速盘车、升速、并网,全过程监测轴端泄漏量、轴温、振动。投运后前 72 小时每 4 小时记录一次数据,建立运行基线。
如果高炉定修窗口只有 3 天,可以把第 1 天的清理工作提前到不停机状态下完成(需确认安全条件),把第 4、5 天合并;如果窗口充裕到 7 天,则建议增加一天用于动态复测和人员培训。
三、决定成败的四个质量控制点
指式密封本身可靠性高,但现场施工不规范照样会出问题。根据我们的经验,以下四个质量控制点最容易被忽视:
- 清理质量:密封腔内哪怕留下一小块旧密封胶,都可能导致新组件局部受力不均,运行后出现微泄漏。我们的标准是内壁粗糙度 Ra≤6.3,定位止口无划痕。
- 分瓣顺序与预紧力:指片是成组分瓣的,安装顺序错误会导致周向刚度不均。必须按编号顺序、对角预紧,最后用扭矩扳手统一复紧到规定力矩。
- 轴向定位:指式密封组件在轴向必须留出热膨胀间隙。安装时要复核机组运行时的轴向窜动量,间隙过小热态会擦碰,过大则泄漏量上升。
- 密封气参数匹配:氮气隔离腔的压力、流量要与原机组密封气系统匹配,不能简单照搬设计值。调试时要在不同转速下记录差压,找到既能有效隔离煤气又不浪费氮气的平衡点。
这些细节在《轴流透平机TRT密封改造实录》中有具体案例对应,那台机组原碳环密封 9 个月停机 11 次,改造后泄漏量降幅达到 96%。
四、验收与投运:不能只看"不漏"
验收不是简单地看现场有没有煤气味,而是要有可量化的指标。我们建议按三级验收:
- 一级:静态验收:检查安装尺寸、螺栓力矩、管路气密性、传感器接线、DCS 信号通道。所有数据填入《TRT 轴端密封改造验收记录表》。
- 二级:空载与低速验收:盘车、低速运转、逐级升速,监测轴端泄漏量、温度、振动。泄漏量应小于设计值,轴端温度不应高于改造前基准 10℃。
- 三级:并网后 72 小时运行验收:记录不同负荷、不同炉顶压力下的泄漏量曲线,确认无异常波动。同时验证 CO 传感器、流量传感器、DCS 远传信号正常,报警阈值设置合理。
只有三级验收全部通过,改造才算闭环。如果只做到"不漏就签字",后续复发风险会高很多。
五、把改造成果变成长期资产
验收完成不是终点。我们建议把改造后的密封系统纳入机组健康管理:每周记录泄漏量趋势,每月比对轴端温度与振动,每季度校验密封气差压调节阀。当泄漏量连续两周上升超过 20% 时,提前安排检查而不是等报警。
另外,运行数据的积累对优化后续改造方案非常有价值。比如同一型号 TRT 机组在不同高炉煤气含尘量下,密封气消耗量可能差 30% 以上。把这些数据反馈给密封厂家,下一台机组的密封气设计就更准确。
关于如何从"被动维修"转向"主动防控",我们在《TRT轴端密封如何从"被动维修"走向"主动防控"》一文中有更系统的维护策略;想了解改造前的漏气诊断方法,可以参考《TRT轴端密封漏气诊断与现场治理实操指南》。
结语
TRT 密封改造不是换一个密封件那么简单,而是一项需要在停机窗口、施工质量、验收标准三个维度同时受控的系统工程。前期准备做充分、施工流程标准化、验收指标可量化,才能把指式密封的理论优势真正变成现场五年免检修的运行记录。
如果您的 TRT 机组正在规划秋冬检修季的密封改造,欢迎联系辽宁透平机密封技术有限公司,我们可提供从现场测绘、方案设计到安装调试与验收的全流程服务。