


密封件再好,装不对也白费
在透平机密封改造里,有一类让人很惋惜的情况:密封件是按工况定制的、质量也没问题,装上去之后泄漏量却不达标,运行几个月还出现了异常磨损。拆开检查,问题往往不在密封件本身,而在它配合的那个零件——轴套。
指式密封靠一圈柔性指片贴着轴面工作,指片与轴面之间的间隙是微米级的概念。这意味着轴的跳动、表面粗糙度、圆度,任何一项不达标,都会直接反映到泄漏量和寿命上。碳环密封时代对轴套状态相对宽容一些,换成指式密封后,这个要求就变得刚性了。
这篇文章讲清楚安装环节的四个控制点:跳动、粗糙度、过盈量、压装工艺,并给出一份现场可以直接勾选的验收清单。
一、轴套是决定成败的"第二主角"
很多人把注意力全放在密封件上,其实轴套的状态决定了密封能发挥出几成性能。可以这样理解:密封件提供密封能力,轴套提供密封条件。
指式密封的柔性跟随特性,是相对于碳环密封的一大优势——轴有轻微晃动时,指片能跟着让开,不会像碳环那样被撞裂或急剧磨损。但"能跟随"是有前提的:晃动量必须在设计允许范围内。超过这个范围,再柔性的结构也补偿不了。
所以改造前的第一件事不是选密封件,而是确认轴颈或轴套的实际状态。关于选型前需要确认哪些参数,可以参考 TRT密封工况适配与参数确认。
二、跳动:先看径跳,再看端跳
跳动是最先要测的一项,通常测两个方向。
1. 径向跳动
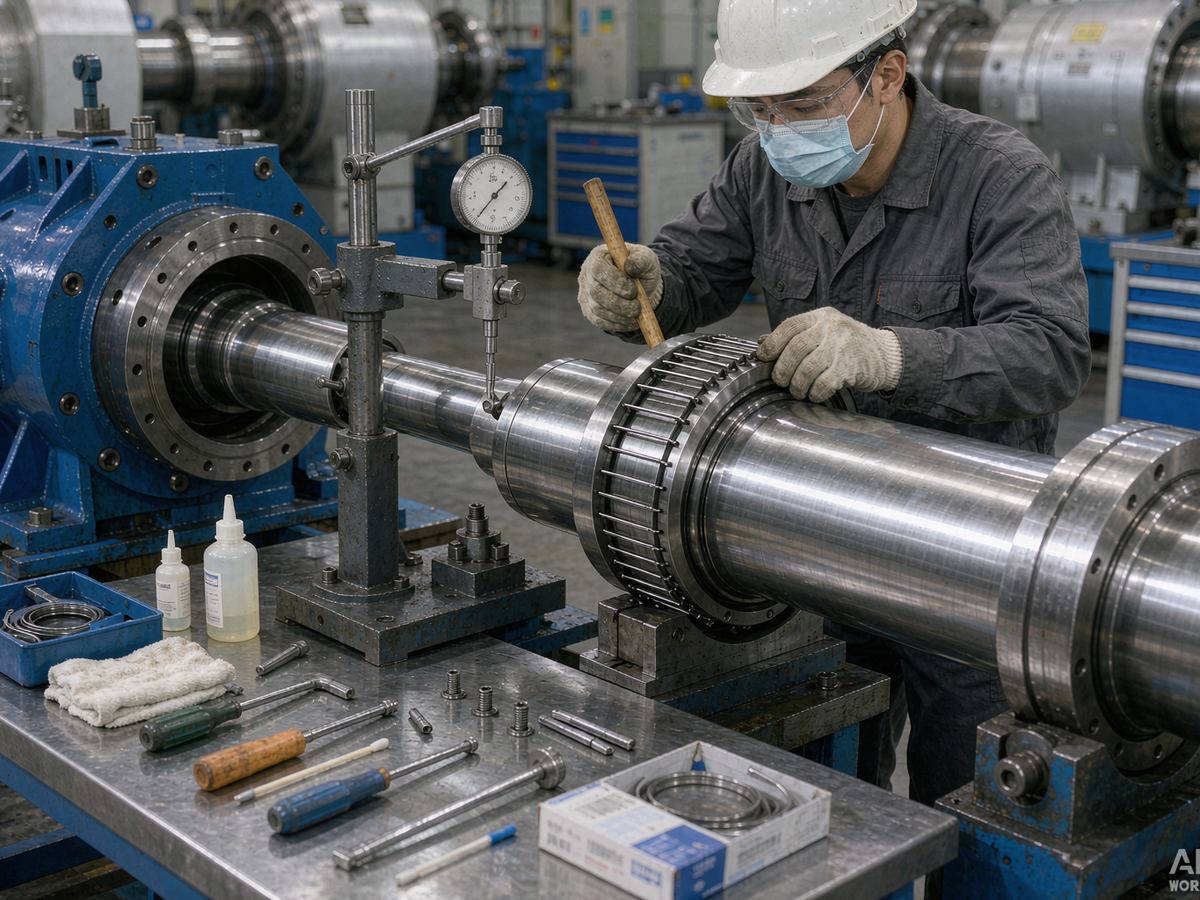
把百分表或千分表架在机体上,触头抵在轴套密封段表面,盘车一周读最大最小值之差。对 TRT 这类机组,密封段的径向跳动一般要求控制在零点零几毫米量级;具体限值要按机组转速、轴径和密封设计间隙确定,以密封厂家提供的图纸要求为准。
测量时要注意两点:一是必须在密封段测,不是随便找个轴段;二是盘车要缓慢均匀,避免表架松动产生假读数。
2. 端面跳动
端面跳动影响的是密封端面与轴肩的配合状态。端面跳动超差会导致密封环安装后偏斜,指片受力不均,局部提前磨损。
如果测得的跳动超过允许值,常见原因有三类:轴套安装偏心、轴套本身变形、转子存在弯曲。处理方式对应不同——重新安装找正、更换轴套、或进一步检查转子状态。不要靠强行压紧来"将就",那只会把问题推迟到运行阶段爆发。
三、表面粗糙度:不是越光越好
密封段的表面粗糙度直接影响指片的磨损速度和密封效果。这里有个常见误区:认为表面越光滑越好。
实际上,指式密封工作时需要在指片与轴面之间形成一层稳定的气膜。过于光滑的表面不利于气膜形成,反而可能造成指片与轴面局部接触;而过于粗糙的表面则会加速指片磨损。所以粗糙度要控制在一个合理区间——通常是Ra 零点几微米的水平,具体数值按设计要求执行。
另外要检查的是表面是否有沟槽、划痕或偏磨。肉眼能看到的沟槽一定要处理掉,抛光是最轻的处理方式;磨损较深时需要喷涂后重新精加工,或者直接更换轴套。这一项在改造预算里要单独列,相关内容见 TRT密封改造成本测算。
四、过盈量与压装工艺
密封环与腔体之间通常采用过盈配合,靠过盈量保证密封环在腔体内不转动、不松动。过盈量的控制是个精细活。
- 过盈量偏小:密封环可能随轴转动或轴向窜动,指片受力异常,密封失效;
- 过盈量偏大:压装困难,可能造成密封环变形,指片型线被破坏,甚至压装时直接损伤。
过盈量的具体数值取决于密封环直径、材料与工作温度(热膨胀要算进去),通常在零点零几毫米量级,以设计图纸标注为准。
压装时的三个注意点
- 均匀受力:使用专用压装工装,沿圆周均匀施力,禁止用锤直接敲击密封环;
- 控制方向:指式密封有明确的安装方向(通常指片叠层方向朝向高压侧),装反会导致密封失效甚至指片翻折;
- 温度考虑:需要热装或冷装的,严格按工艺要求的温度和时间操作,避免局部过热影响材料性能。
第三条尤其容易被忽略。指片材料经过热处理和表面处理,不当的加热方式会改变材料状态,影响疲劳寿命。相关机理我们在 指式密封寿命预测 一文中讲过。
五、安装验收清单
下面这份清单可以在现场逐项打勾,建议作为验收记录留存。
| 检查项 | 检查方法 | 合格判据 |
|---|---|---|
| 密封段径向跳动 | 百分表盘车测量 | 不超过设计图纸规定值 |
| 密封段端面跳动 | 百分表盘车测量 | 不超过设计图纸规定值 |
| 表面粗糙度 | 粗糙度仪或标准样块比对 | 处于设计要求的 Ra 区间内 |
| 表面缺陷 | 目视 + 指甲划触 | 无沟槽、无划痕、无偏磨台阶 |
| 轴套圆度 | 外径千分尺多点测量 | 各测点偏差在允许范围内 |
| 过盈量 | 密封环外径与腔体内径实测 | 实测差值符合图纸要求 |
| 安装方向 | 核对指片叠层朝向与标记 | 与图纸一致,方向正确 |
| 压装到位度 | 深度尺或止口贴合检查 | 密封环端面与止口完全贴合 |
| 密封腔清洁度 | 目视 + 白布擦拭 | 无杂质、无金属屑、无油污 |
| 密封气参数 | 压力表、流量计读数 | 按改造后重新校核的整定值设定 |
最后一项特别提醒:密封件更换后,密封气参数必须重新校核。从碳环改成指式后密封腔流阻变了,沿用原来的设定值可能出现耗量偏高或气塞效果不足的情况。整定方法见 TRT密封气系统怎么调。
六、四类常见安装失误
1. 跳动超差硬装
发现跳动超标后不处理直接装,指望密封件"自适应"。结果通常是短期内泄漏量偏大,几个月后指片出现异常磨损。
2. 表面不处理就装
轴套上有肉眼可见的沟槽,认为"柔性指片能贴合"就装上去。实际上沟槽会成为泄漏通道,也会划伤指片。
3. 压装时用锤敲击
不用工装、直接敲击到位。敲击会造成密封环局部变形,指片型线被破坏,装上后性能大打折扣。
4. 装完不校核密封气
密封件换了,密封气参数照旧。这是最隐蔽的一类——表面上一切正常,实际上要么氮气白白耗掉,要么气塞效果不足,泄漏量数据不理想。
关于我们:我们不只交付密封件,也交付安装标准
辽宁透平机密封技术有限公司是专业从事指式密封件研发与生产的厂家,产品应用于 TRT、蒸汽轮机、燃气轮机、压缩机等透平机组的轴端密封。
作为自主制造的厂家,我们对每一批密封件的安装条件都有明确的技术要求文件,随产品一并交付,内容包括密封段的跳动限值、表面粗糙度区间、过盈量取值与压装工艺要求。这些不是通用模板,而是针对该台机组的轴径、振动水平、介质与温度参数给出的。
在现场实施环节,我们可以提供安装指导或驻场服务,配合完成跳动复测、轴套状态确认、压装与密封气参数整定,并协助完成上表中的验收记录。如果现场条件不具备,我们也会在方案阶段明确指出——把问题说在前面,比装机后再返工划算得多。
如果你的机组正在准备检修窗口,可以先告诉我们型号、轴径和当前轴套状态,我们会给出针对性的安装条件说明。
常见问题
轴套有轻微磨损,还能装指式密封吗?
要看磨损程度。轻微、均匀、无可见沟槽的磨损通常可以抛光处理后使用;有明显沟槽或偏磨台阶的,需要喷涂后重新精加工或更换轴套。判断依据是实测的跳动、粗糙度与表面缺陷检查结果,而不是磨损面积大小。
指式密封的安装比碳环密封麻烦吗?
工序上差不多,但精度要求更高。碳环密封对轴套状态的宽容度相对大一些,指式密封因为间隙小、靠气膜工作,对跳动和表面状态更敏感。多出来的工作量主要在轴套检查与处理环节,这部分是值得投入的。
安装后多久能看到稳定的密封效果?
通常经过短时间的跑合后趋于稳定。判断依据是泄漏量检测数据趋于平稳、氮气耗量稳定,而不是以固定天数为准。检测方法可参考 泄漏量检测与验收标准。
改造后轴套还需要定期更换吗?
需要,但周期通常会延长。指式密封的柔性接触特性对轴套的磨损明显小于碳环密封,因此轴套的更换周期可以相应拉长。具体周期要结合每次检修的实测数据来确定。
小结
指式密封能不能发挥应有的性能,一半在密封件,一半在轴套和安装。把跳动、粗糙度、过盈量、压装工艺这四项控制住,再补上密封气参数校核,一次装对的概率就高得多。